Когда совершенно новый аэрогриль при первых использованиях выделяет белый дым, причина часто кроется в недооценённой процедуре производственного процесса нагревательных элементов: Пропитка силиконовым маслом.
При производстве трубчатых нагревательных элементов, особенно после процесса обжима, порошок оксида магния (MgO) на концах трубки остаётся открытым. MgO сильно гигроскопичен, легко поглощает влагу из окружающей среды, а также удерживает следовые количества технологических смазок. Без надлежащей герметизации сильный жар при первом включении прибора вызывает испарение этой влаги и улетучивание остаточных масел, порождая выброс белого дыма. Процесс пропитки силиконовым маслом строго внедрён именно для решения этой отраслевой задачи.
Фундаментальная цель пропитки силиконовым маслом двойная: полная изоляция от влаги и постоянная герметизация внутренних летучих загрязнений.
Высокосортное метилсиликоновое масло обеспечивает исключительную термическую стабильность и мощную гидрофобность. В процессе пропитки капиллярное действие затягивает жидкий силикон глубоко в микроскопические пустоты порошка MgO на концах трубки. Это вытесняет захваченный воздух и влагу, затвердевая в упругий водонепроницаемый барьер. Эта невидимая плёнка эффективно блокирует внешнюю влагу при транспортировке и хранении, одновременно подавляя улетучивание внутренних остатков в дым при первом нагреве.
Пропуск или упрощение этой процедуры неизбежно приводит к первичному дымлению. Что важнее, при длительных циклах эксплуатации постоянное проникновение влаги будет ухудшать сопротивление изоляции элемента, создавая серьёзные риски безопасности и производительности.
В Shenzhen Angel Electric Heater Co., Ltd. герметизация силиконовым маслом — высококалиброванная ключевая операция контроля, а не простое окунание. Ниже — наша стандартизированная процедура выполнения:
| Этап процесса | Детали выполнения | Назначение и выгода |
|---|---|---|
| 1. Подготовка конца трубки | После сварки контактных штырей отверстия трубки проходят прецизионную механическую очистку для устранения микро-заусенцев и металлической пыли. | Обеспечивает беспрепятственные капиллярные пути для полного проникновения масла. |
| 2. Прецизионное двухстороннее погружение | Элементы вертикально опускаются в высокотемпературное метилсиликоновое масло. Глубина строго контролируется на уровне 10-15 мм в зависимости от диаметра трубки. | Достигается глубокое проникновение в сердечник без чрезмерного насыщения. |
| 3. Вертикальный слив | Обработанные элементы извлекаются и размещаются в вертикальной стойке для естественного стекания под действием гравитации. | Позволяет маслу далее диффундировать и равномерно распределиться в слое порошка. |
| 4. Протирка без ворса | Техники используют промышленные безворсовые салфетки для удаления излишков поверхностного масла с корпуса трубки и контактных штырей. | Поддерживает товарный вид и предотвращает прилипание пыли перед сборкой. |
| 5. Термическая стабилизация | Трубки поступают на специализированную сушильную линию для высокотемпературной выпечки. | Повышает термическую стабильность, образуя высокопрочный гидрофобный слой. |
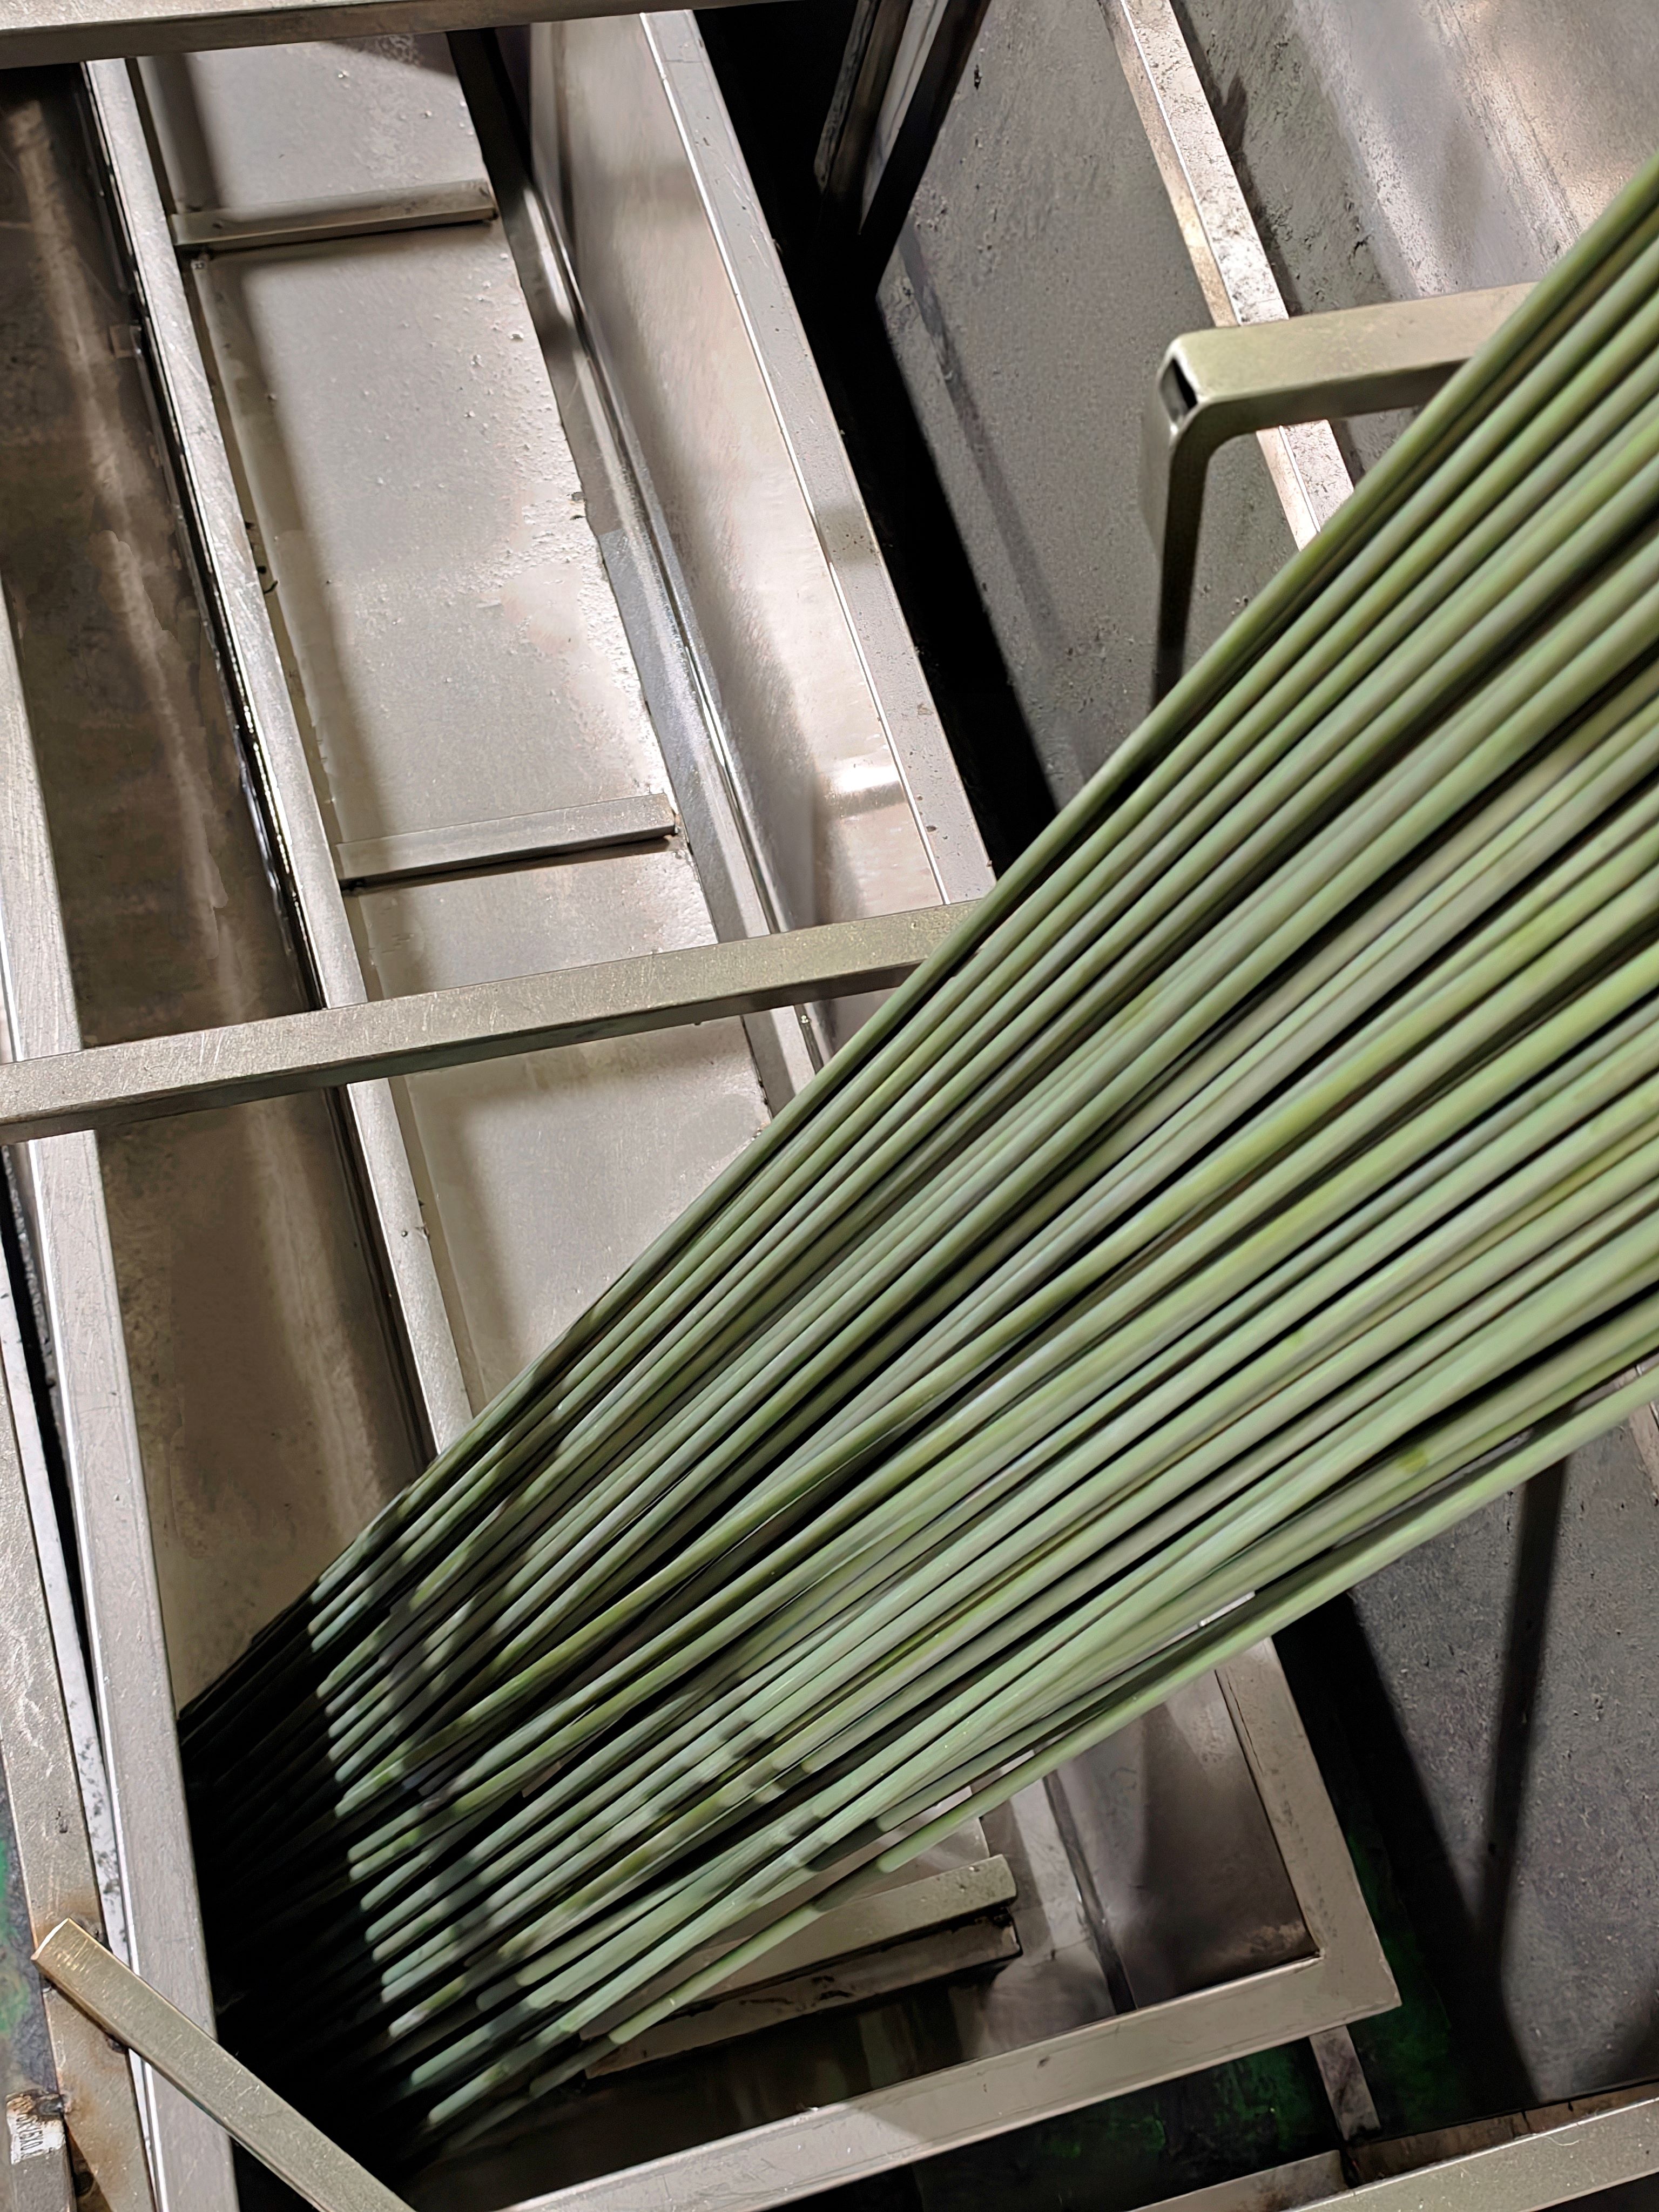
Этап 2: контроль глубины погружения
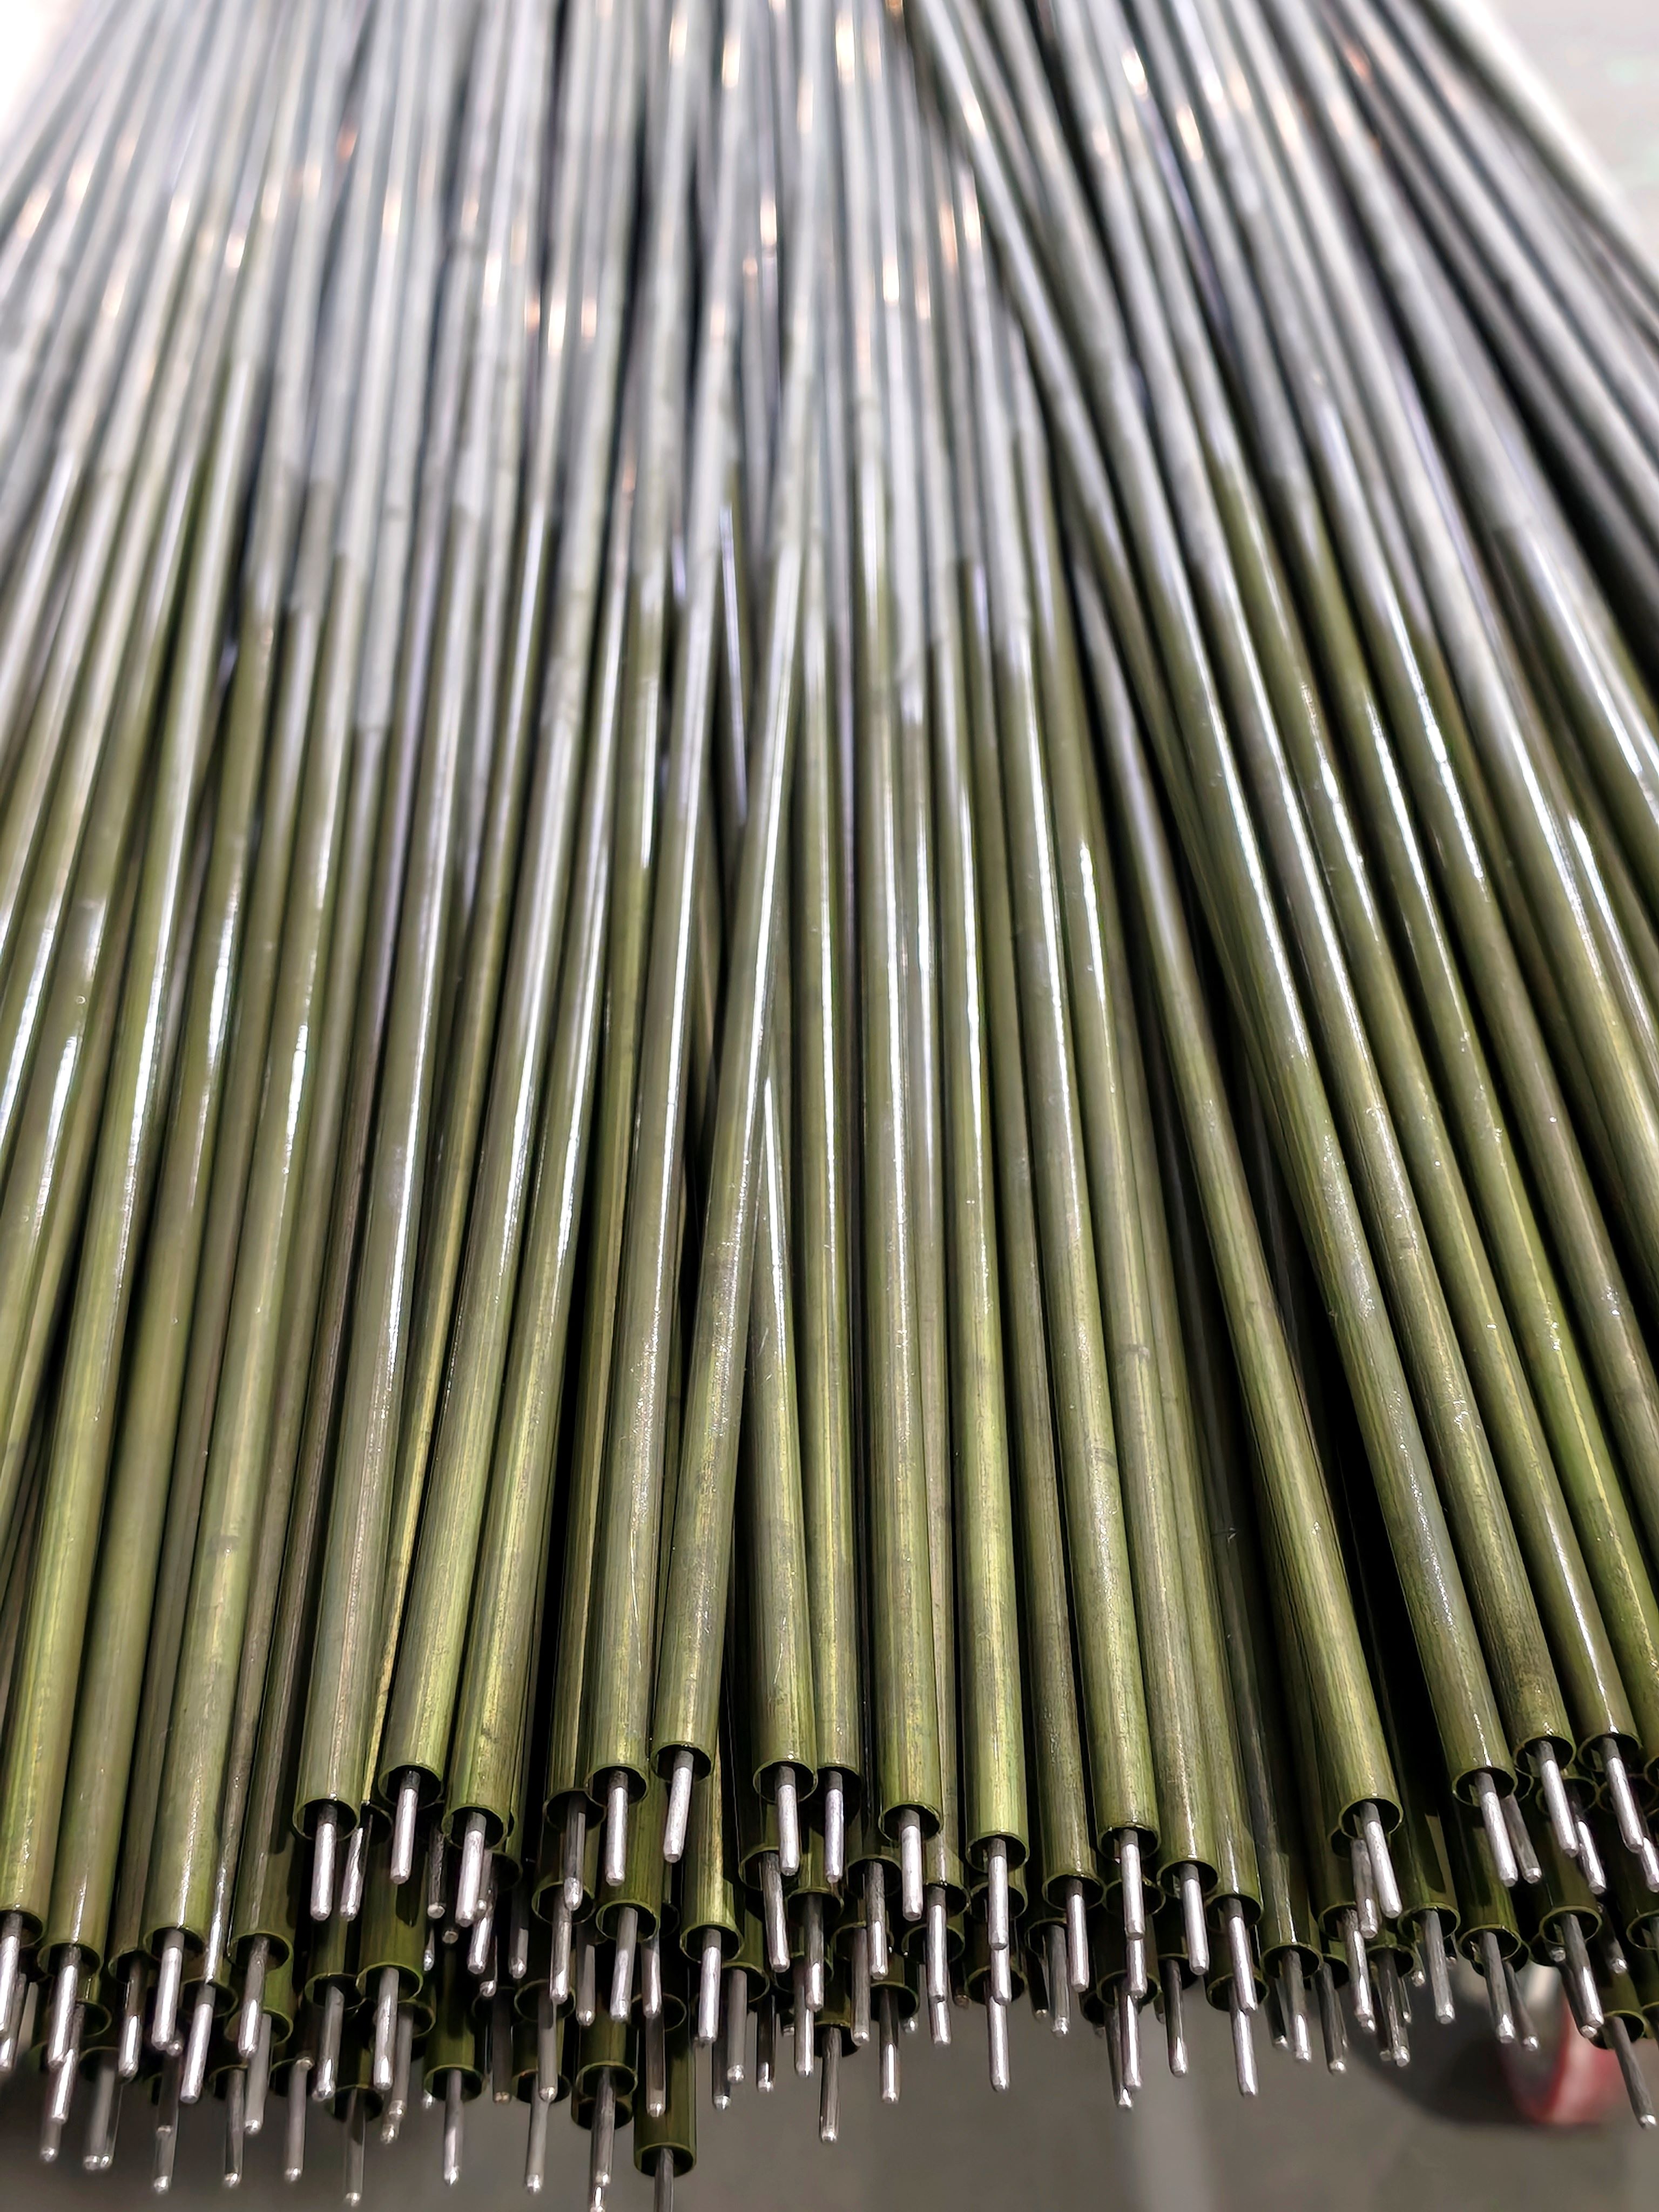
Этап 3: вертикальный слив
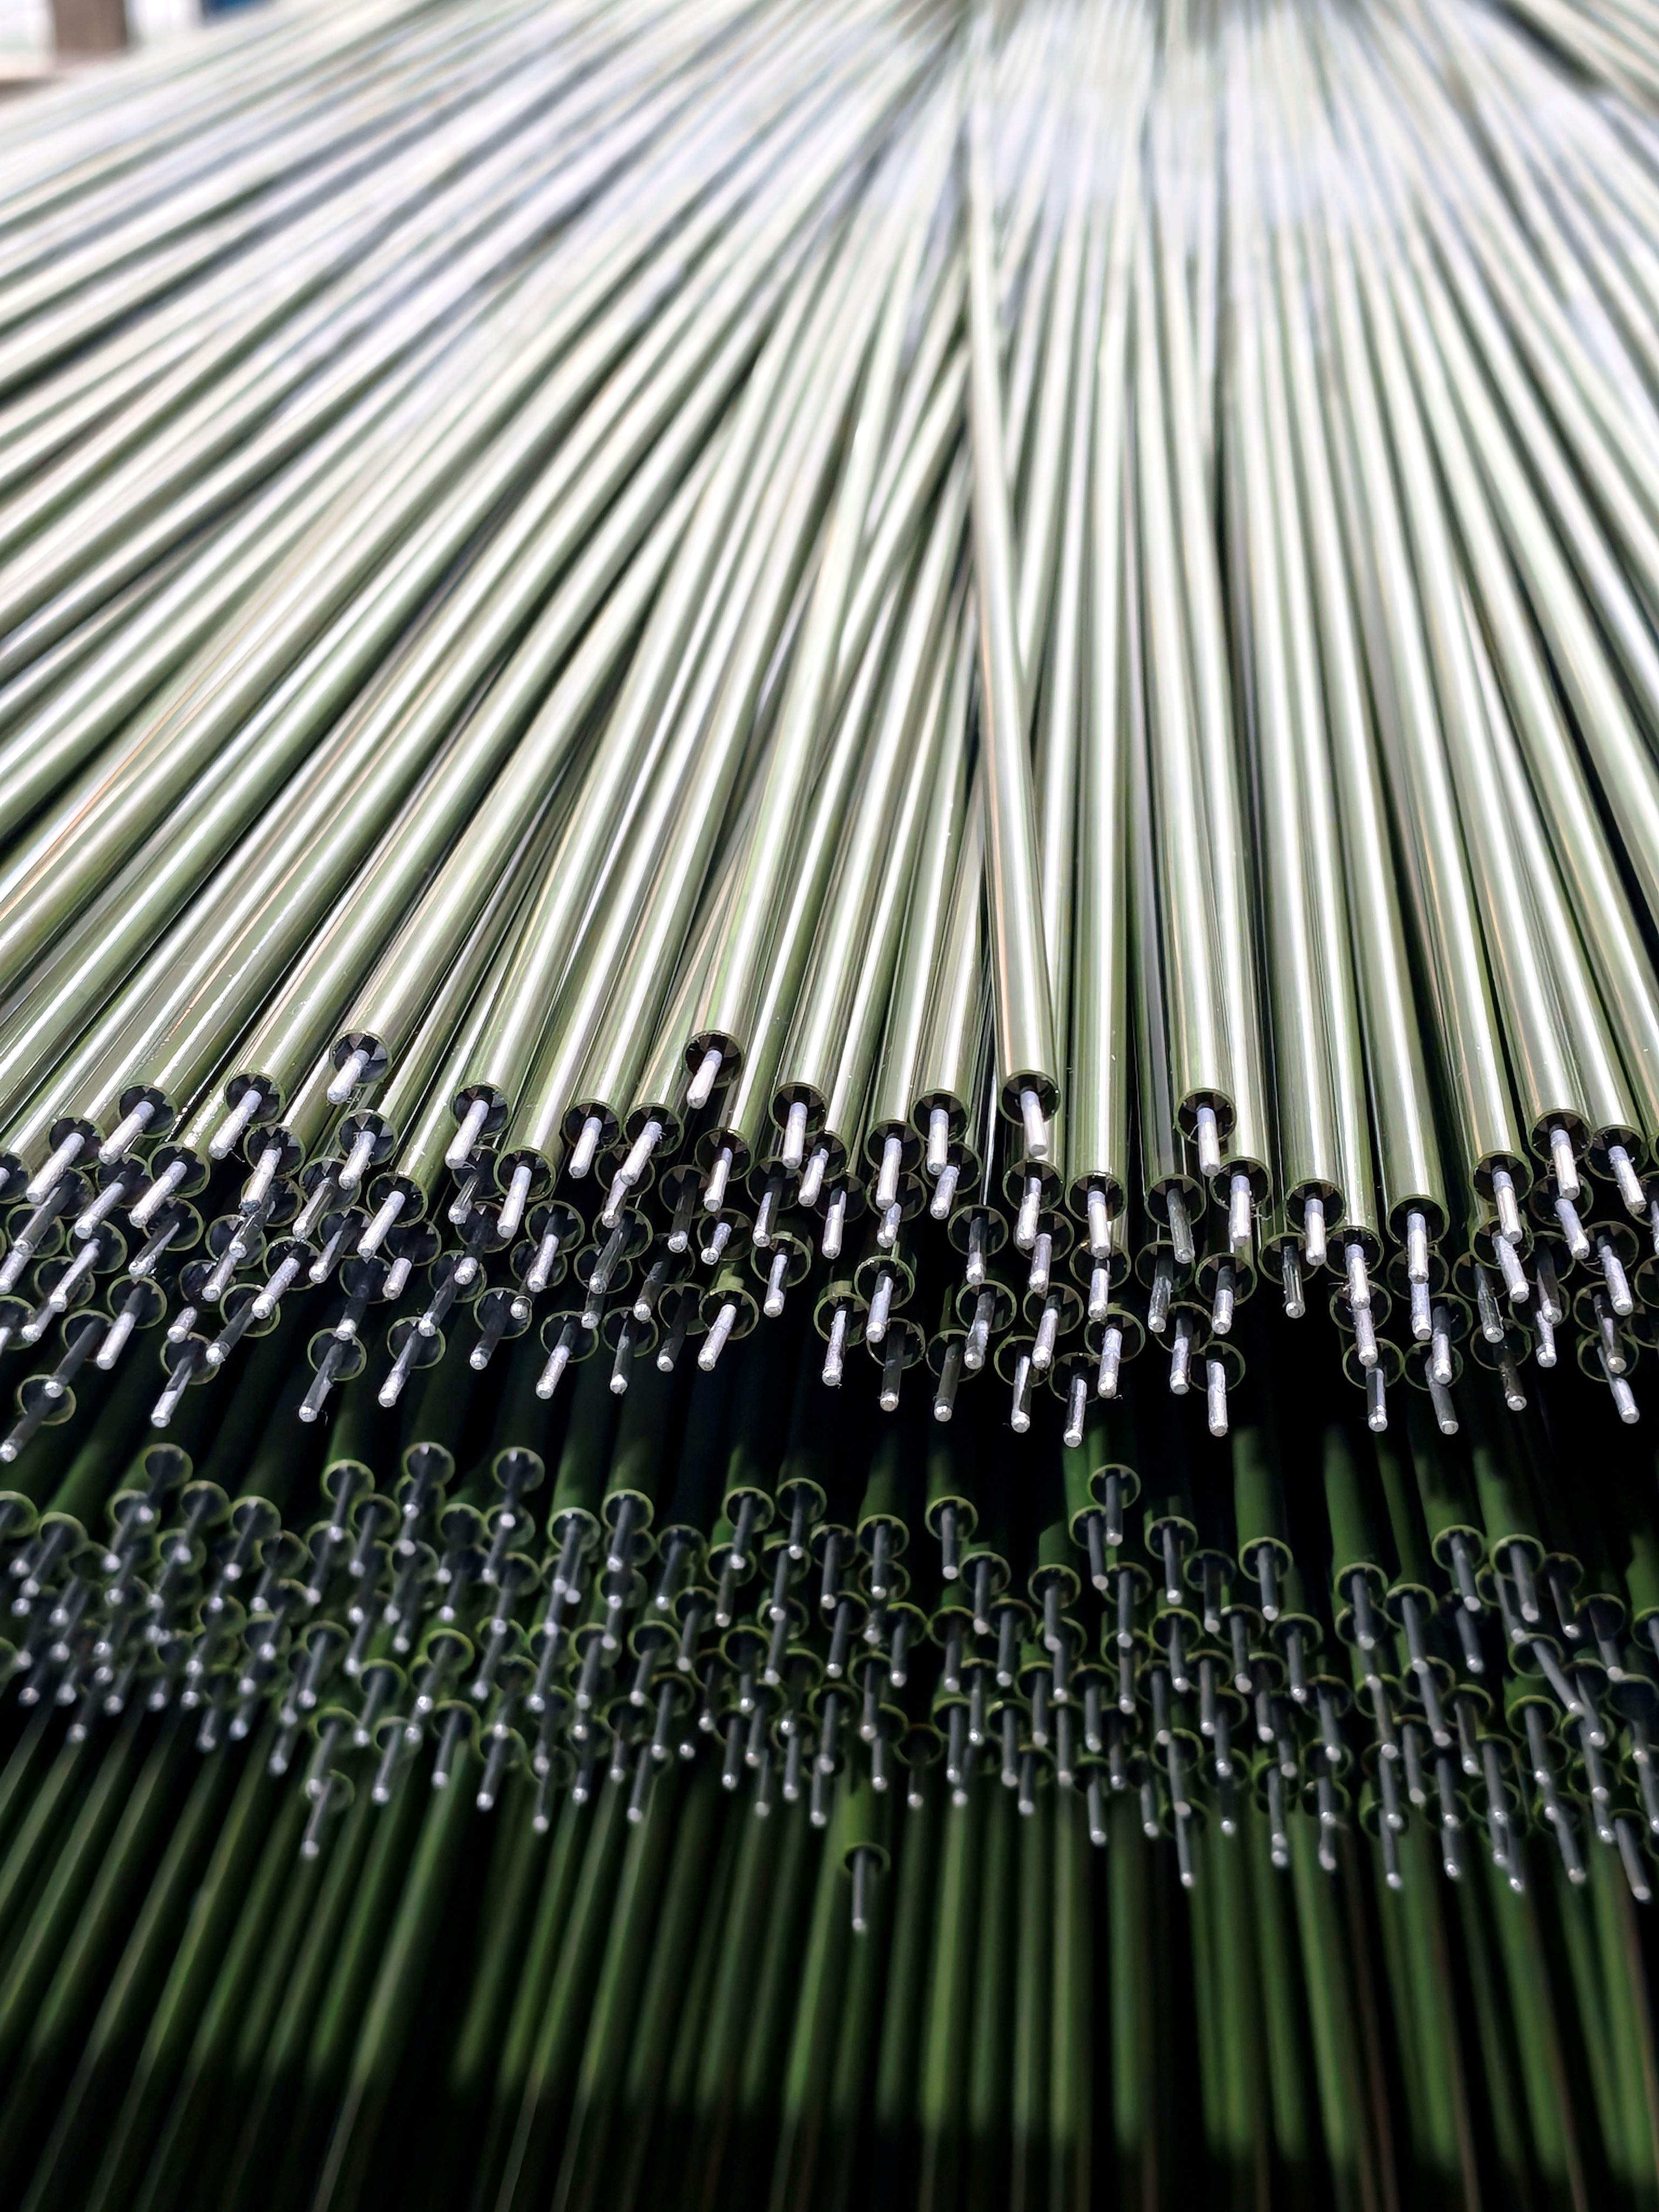
Этап 4: протирка без ворса
Как профессиональный производитель нагревательных элементов с почти 30-летней экспертизой, Shenzhen Angel Electric Heater Co., Ltd. определяет пропитку силиконовым маслом как ключевую точку контроля качества (KQCP). Мы строго проверяем каждую деталь — от базовой чистоты силиконового масла и прецизионной глубины проникновения до температуры выпечки.
В сочетании со строгими проверками обеспечения качества, включая комплексные испытания сопротивления изоляции и Hi-Pot, мы гарантируем, что каждый поставляемый элемент для сухого нагрева достигает нулевого дымления при первом использовании и надёжной работы в долгосрочной перспективе.
Выбирайте Shenzhen Angel Electric Heater Co., Ltd., чтобы оснастить вашу кухонную технику мощным, надёжным и премиальным источником тепла, гарантирующим удовлетворение конечного пользователя с самого первого включения.
 粤公网安备4403002017589号